Artykuł sponsorowany
Co w czopiarce decyduje o dokładności czopów przy zmiennych wymiarach elementów
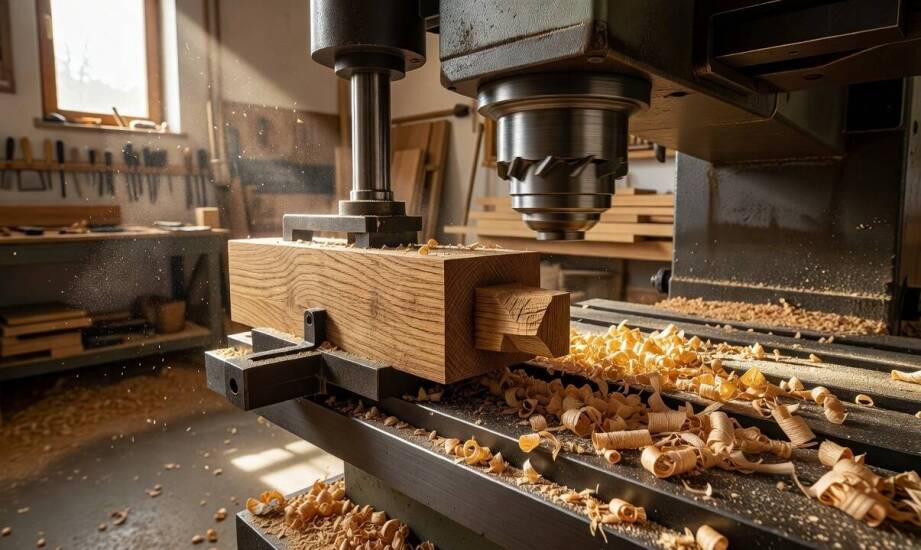
Praca w małym zakładzie stolarskim często wiąże się z ciągłymi zmianami profilu produkcji. Operator maszyny nierzadko staje przed zadaniem, w którym ten sam detal po drobnej zmianie wymiaru wymaga całkowicie nowego ustawienia sprzętu. Zmiana długości lub przekroju elementu zmusza do precyzyjnego korygowania pozycji narzędzi obróbczych. Dopasowanie to staje się warunkiem koniecznym, aby utrzymać pożądane wymiary i właściwą osiowość czopa. Bez tych właściwości solidne łączenie ramowe elementów drewnianych nie ma szans sprostać codziennym obciążeniom. Właśnie w takich rygorystycznych warunkach weryfikuje się stabilność konstrukcji wykorzystywanego parku maszynowego.
Przeczytaj również: Mieszkanie od dewelopera
Konstrukcja maszyny a utrzymanie osiowości detalu
Osiągnięcie powtarzalnego wymiaru zależy bezpośrednio od sztywności kluczowych podzespołów odpowiedzialnych za skrawanie. Wrzeciono kształtujące powierzchnię drewna porusza się w pionie oraz w poziomie, opierając się na masywnych odlewach żeliwnych. Taki zakres przestrzennej regulacji umożliwia precyzyjne prowadzenie narzędzia względem obrabianego materiału. Sztywność wrzeciona decyduje o braku odchyłek kątowych czopa, co ułatwia idealne spasowanie ze sobą dwóch odrębnych ramiaków.
Przeczytaj również: Deweloperzy w natarciu
Nawet najdokładniej ustawione wrzeciono nie zrekompensuje błędów pojawiających się w systemie transportu i mocowania drewna na blacie. Hartowane prowadnice toczne, współpracujące z podwójnym obiegiem kulek, zapobiegają mikroprzesunięciom wzdłużnym oraz poprzecznym. Zamontowany liniał z odczytem elektronicznym eliminuje błędy paralaksy powstające przy ręcznym wprowadzaniu nastaw skali. Układ posuwu stabilizuje krótki element podczas wejścia frezu w materiał, chroniąc go przed wyrwaniem przez rozpędzone ostrza. Odpowiednio dobrany docisk pneumatyczny zamyka układ, trwale unieruchamiając materiał na przesuwnym wózku roboczym.
Przeczytaj również: Zastosowanie farb strukturalnych w produkcji parapetów aluminiowych
Mechanizmy te poddawane są stałym obciążeniom wynikającym z fizycznego oporu skrawanego surowca. Niezawodne czopiarki do drewna konstruuje się w taki sposób, by opierały się ogromnym siłom bocznym wzdłuż osi roboczej. Każdy luz pojawiający się w prowadzeniu psuje powtarzalność serii, ponieważ kolejna sztuka mija narzędzie pod minimalnie innym kątem. Nierówności momentalnie przenoszą się na geometrię złącza, przez co gotowe skrzydło drzwiowe lub rama okienna traci swoją podstawową nośność.
Zmienne parametry surowca w krótkich seriach
Maszyny przeznaczone do formatowania końcówek kojarzą się z reguły z produkcją wielkoseryjną, gdzie ustawienia wrzecion pozostają niezmienne przez wiele tygodni. Praktyka pokazuje, że inwestycja w zaawansowane mechanizmy sterujące bywa uzasadniona również dla krótkich serii produkcyjnych w mniejszych stolarniach. Szybka zmiana rozstawu narzędzi tnących pozwala na płynne przezbrojenie sprzętu zaraz po zmianie przekroju obrabianych partii. Właściciele warsztatów ciesielskich zyskują przestrzeń do realizacji nietypowych zleceń bez generowania długich przestojów technologicznych na hali.
Zaawansowana elektronika oraz ciężkie żeliwne korpusy nie gwarantują bezbłędnego pasowania elementów bez odpowiedniego materiału wejściowego. Sukces łączenia stolarskiego zależy w równym stopniu od fizycznych właściwości wykorzystywanego drewna. Wilgotność surowca utrzymana na optymalnym poziomie 8–12% redukuje późniejsze pęcznienie i kurczenie się złączy w docelowym miejscu eksploatacji. Gatunek surowca także narzuca odmienne warunki pracy dla narzędzi skrawających. Złe przygotowanie końcówki materiału zmienia zachowanie formowanego czopa, nawet przy idealnym wypoziomowaniu wózka posuwowego. Miękkie drewno sosnowe ulega drobnym wgnieceniom pod naciskiem siłowników, natomiast twardy dąb stawia opór obnażający najdrobniejsze zużycie łożysk.
Uważny operator bardzo szybko wyłapuje wczesne sygnały ostrzegawcze świadczące o postępującym rozkalibrowaniu całego układu. Skrajne odchyłki grubości frezowania występujące między elementami w tej samej partii dowodzą, że wózek boczny gubi swoją pierwotną trajektorię. Świadczy to najczęściej o wypracowaniu prowadnic, zużyciu nakrętek pociągowych wrzeciona lub nierównomiernym docisku układu pneumatycznego.
Firma INTERPART Aleksander Tybora z Miastka od 1998 roku dystrybuuje maszyny stolarskie przeznaczone dla małych i średnich zakładów produkcyjnych. Przedsiębiorstwo dostarcza maszyny dostosowane do obróbki drewna litego, zaopatrując warsztaty realizujące zlecenia wymagające częstych zmian parametrów obróbczych. Baza dostępnych maszyn obejmuje strugarki, grubościówki oraz zaawansowane linie formatujące, które utrzymują rygorystyczne tolerancje wymiarowe przy skomplikowanych złączach konstrukcyjnych.
Spasowanie jako efekt wielu zintegrowanych czynników
Stworzenie trwałego i szczelnego łączenia drewnianego to złożony proces wykluczający przypadek na jakimkolwiek etapie. Wymiarowa precyzja uzyskanego czopa wynika bezpośrednio z solidnej masy samego sprzętu, sztywności układów prowadzących oraz stabilnego zamocowania ciętego detalu. Wszystkie fazy frezowania opierają się na w pełni kontrolowanych i powtarzalnych zmiennych fizycznych.
Ignorowanie pojedynczego elementu procesu technologicznego błyskawicznie zaburza końcowy efekt pracy operatora. Brak weryfikacji poziomu wilgotności surowca przekreśla korzyści płynące z mikrometrycznego pomiaru nastaw, prowadząc do deformacji nowo zmontowanych ram. Dopiero połączenie bezluzowych podzespołów z wyselekcjonowanym i prawidłowo przechowywanym drewnem daje całkowitą pewność, że rzemieślnicze złącze zachowa spójność na lata.
Kategorie artykułów
Polecane artykuły

Automatyzacja raportowania finansowego z wykorzystaniem JD Edwards

Jakie zmiany w standardach opieki pediatrycznej przyniosły ostatnie badania naukowe?

Rola małej retencji w minimalizacji skutków zmian klimatycznych
